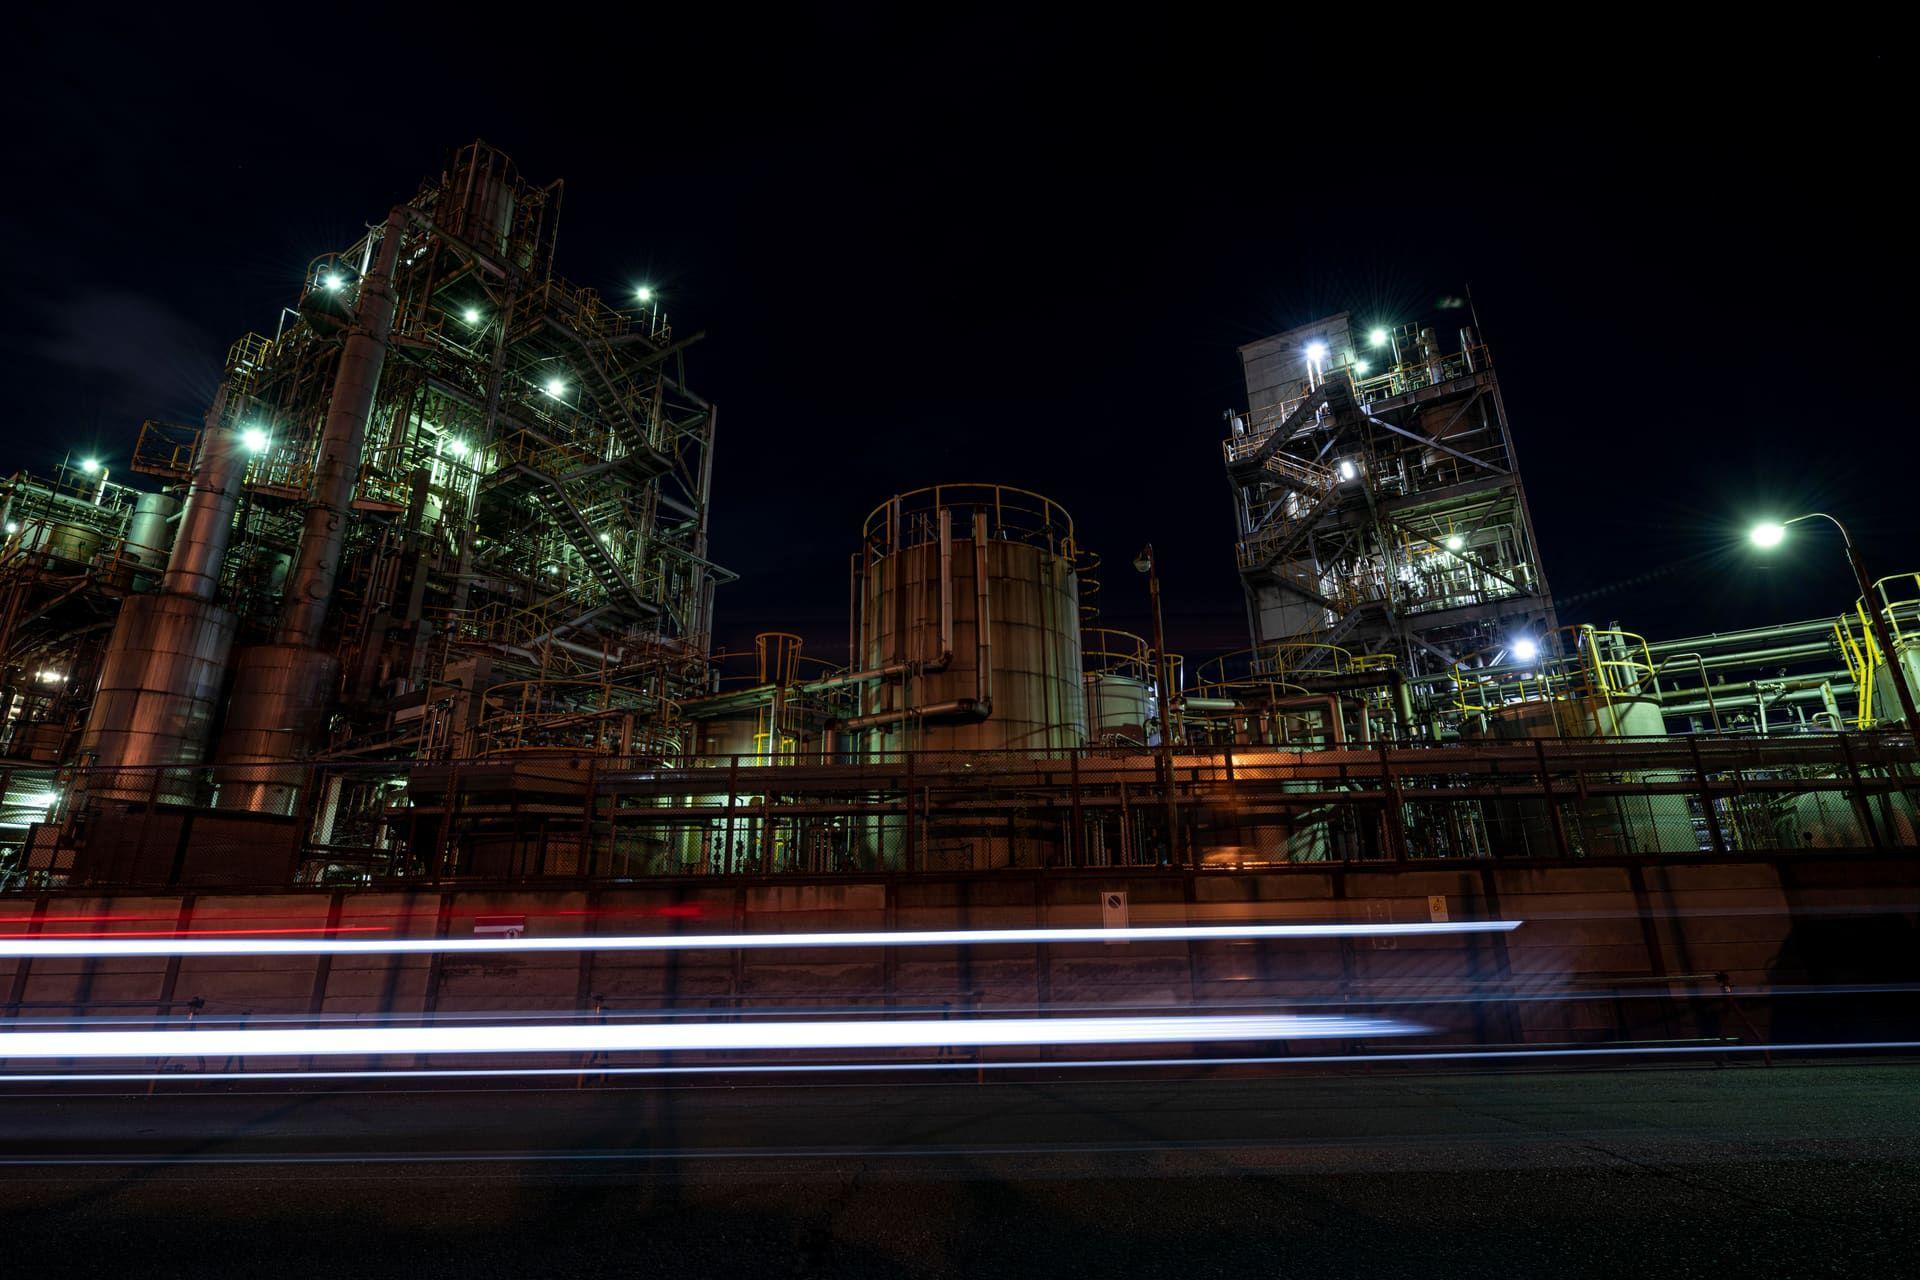
Systèmes d’automatisation de procédés industriels
Un système d’automatisation de procédés industriels relie des instruments de terrain, un automate programmable (PLC), des écrans opérateur et parfois une couche de supervision SCADA : les pompes, vannes, réchauffeurs et séchoirs d’une usine fonctionnent ainsi selon une recette établie, avec alarmes et verrouillages.
Catégories de produits
- Extraction de plantes, botaniques et nutraceutiques(9)
- Huiles essentielles, épices et oléorésines(6)
- Transformation des fruits et légumes(8)
- Amidon, farine, huiles alimentaires et transformation alimentaire(7)
- Systèmes de séchage et de déshydratation(5)
- Évaporation, concentration et récupération de solvants(4)
- Équipements de procédé pharmaceutiques et industriels(4)
- Cacao, karité, huile de palme et oléagineux(6)
- Céréales, tubercules et transformation du sucre(6)
- Botaniques africains de spécialité et ingrédients naturels(11)
- Aliments et boissons de spécialité et valorisation des sous-produits(7)
Parlez à Kadali Africa Ventures
Envoyez votre matière première, votre produit et votre capacité pour obtenir une proposition technique.
Contacter Kadali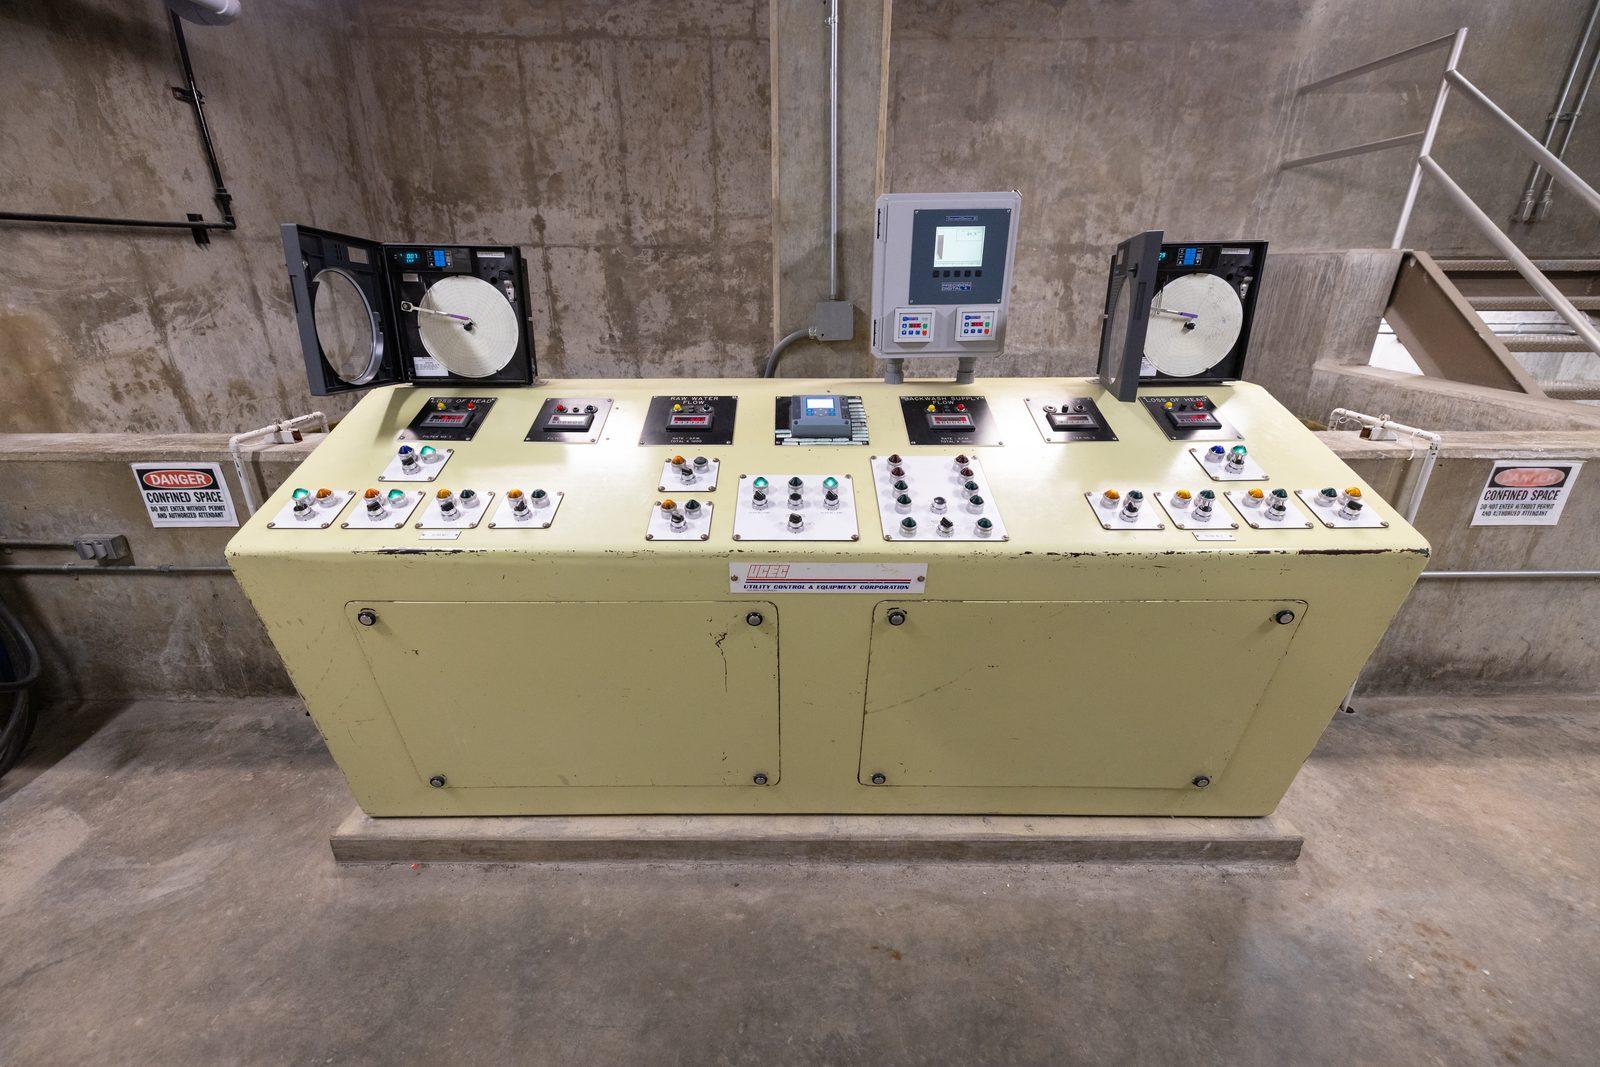
Systèmes d’automatisation de procédés industriels
Ses entrées sont des signaux comme la température, la pression, le niveau, le débit, le pH, le poids et l’état des moteurs, et ses sorties sont des vitesses d’entraînement, des positions de vannes, la puissance de chauffe, des alarmes et des dossiers de lot. Avant un devis, l’acheteur doit régler la philosophie de commande, c’est-à-dire manuelle avec indication, semi-automatique ou entièrement automatique, la liste des instruments et des signaux, ce qui doit déclencher en sécurité, ce que les opérateurs ont besoin de voir, si les données doivent partir vers un bureau ou un site distant, et si le travail porte sur une usine neuve ou sur une rénovation d’équipements existants. Le prix suit le nombre de points d’entrée et de sortie, la taille de l’armoire, les heures d’ingénierie logicielle et le câblage sur site : une liste d’instruments claire est donc la meilleure voie vers des propositions comparables.
Le système est organisé en couches. Les instruments de terrain, comme les sondes de température, les transmetteurs de pression et de niveau et les débitmètres, envoient des signaux à un automate, qui exécute la logique : séquences, boucles PID qui maintiennent une température ou un débit, et verrouillages. Les démarreurs et les variateurs de fréquence exécutent ses ordres sur les moteurs, et les vannes de régulation sur les lignes de procédé. Une interface opérateur tactile à la machine affiche les valeurs et les alarmes, et un système SCADA ajoute plusieurs postes opérateur, des courbes de tendance, un historique d’alarmes et, si on le souhaite, une surveillance à distance par une liaison mobile ou internet. Les dossiers de lot enregistrent pour chaque série les consignes de recette, les durées, les alarmes et les actions des opérateurs. Un service dangereux, comme les solvants inflammables ou les appareils sous pression, ajoute des arrêts d’urgence câblés et des déclenchements sur la pression, la température ou le niveau qui agissent indépendamment de l’automate. L’armoire elle-même demande une enveloppe étanche et refroidie contre la poussière et la chaleur, avec une protection contre les surtensions, une mise à la terre et un onduleur là où le réseau n’est pas fiable. Une usine neuve est conçue autour de sa liste d’instruments et de son schéma de tuyauterie. Une rénovation conserve les moteurs et vannes en bon état mais remplace les capteurs, les démarreurs et l’armoire, et commence par un relevé, car le câblage ancien est souvent non documenté. Les réseaux de commande sont tenus à l’écart de l’informatique de bureau.
Plage de capacité indicative
Propre à chaque projet ; aucune capacité universelle
Données clés de spécification
Philosophie de commande, liste des instruments, automate et supervision, verrouillages de sécurité.
Caractéristiques techniques
| Technologie | Commande par automate programmable avec interface opérateur locale et, si nécessaire, une couche de supervision SCADA |
|---|---|
| Niveau de commande | Manuelle avec indication, séquences semi-automatiques ou commande entièrement automatique par recette, choisie pour chaque machine |
| Instrumentation | Signaux de température, de pression, de niveau, de débit, de pH, de poids et d’état des moteurs, fixés par la liste des instruments |
| Entraînements et démarreurs | Variateurs de fréquence là où le procédé ou l’économie d’énergie demande un réglage de vitesse ; démarreurs directs ou progressifs ailleurs |
| Interface opérateur | Écran tactile local à la machine, ou postes SCADA dans une salle de commande |
| Verrouillages de sécurité | Arrêts d’urgence câblés et déclenchements indépendants sur la pression, la température et le niveau en service dangereux |
| Données et dossiers de lot | Enregistrement des alarmes, des événements et des lots, conservé localement ou sur un serveur, avec recettes et consignes protégées |
| Accès à distance | Surveillance en lecture seule ou assistance à distance contrôlée par une connexion sécurisée, tenue à l’écart du réseau de bureau |
| Enveloppe d’armoire | Indice de protection, refroidissement et étanchéité choisis selon la poussière, la chaleur et l’humidité du site |
| Protection de l’alimentation | Protection contre les surtensions, mise à la terre et onduleur là où l’alimentation n’est pas fiable |
| Périmètre de rénovation | Moteurs et vannes en bon état réutilisés ; capteurs, démarreurs et armoire remplacés après un relevé du site |
Voie de procédé type
Rédiger la philosophie de commande
Indiquez ce qui est mesuré, ce qui est commandé, ce que l’opérateur doit voir et ce qui doit se passer lorsque quelque chose tourne mal. Une description claire de la commande permet de comparer équitablement les propositions.
Liste des instruments et des E/S
Chaque capteur, vanne, entraînement et signal est listé avec son type et sa plage. Le nombre de points d’entrée et de sortie fixe la taille de l’armoire, le câblage et l’essentiel du prix.
Conception de l’armoire et du réseau
L’enveloppe, les dispositifs de protection, l’alimentation et l’architecture du réseau sont dessinés pour le site, avec une marge pour la chaleur, la poussière, l’humidité et une alimentation peu fiable.
Développement du programme et des écrans
La logique de l’automate, les séquences, les limites d’alarme et les écrans opérateur sont écrits d’après la description de la commande, avec des repères nommés conformément aux plans. Les recettes et les niveaux d’utilisateur sont définis à ce stade.
Montage de l’armoire et simulation
L’armoire est montée et essayée avec des entrées simulées : les erreurs de câblage et les défauts de verrouillage sont donc détectés bien avant que le système n’approche de l’usine.
Câblage sur site et contrôle des boucles
Les câbles sont tirés, la mise à la terre est vérifiée, et chaque boucle est testée du capteur à l’écran. Une boucle qui lit mal maintenant provoquerait autrement un mauvais lot plus tard.
Mise en service avec le procédé
Le système est exploité à l’eau, puis avec le produit, avec réglage des boucles et ajustement des limites d’alarme selon le comportement réel. Les alarmes intempestives sont supprimées pour que les opérateurs fassent confiance aux vraies.
Formation, sauvegardes et remise
Les opérateurs apprennent les alarmes et le mode manuel, et l’acheteur reçoit une sauvegarde du programme, les mots de passe, les plans et la liste des alarmes et des verrouillages.
Modules de procédé et d’équipement
- Automate programmable avec modules d’entrées et de sorties
- Interface opérateur tactile à la machine
- Serveur SCADA et poste opérateur
- Transmetteurs de température, de pression, de niveau et de débit
- Variateurs de fréquence et démarreurs de moteurs
- Enveloppe d’armoire de commande avec dispositifs de protection
- Circuit d’arrêt d’urgence et de relais de sécurité
- Vannes de régulation et actionneurs
- Boîtes de jonction, chemins de câbles et presse-étoupe
- Commutateur réseau et passerelle d’accès à distance
- Onduleur et protection contre les surtensions
Produits de l’usine
Applications
- Commande par lots des usines d’extraction, d’évaporation et de distillation
- Régulation de la température des séchoirs, fours et torréfacteurs
- Régulation du niveau et du débit sur les lignes de jus, d’huile et de sirop
- Commande et séquencement des moteurs de convoyeurs, broyeurs et presses
- Dosage et mélange selon une recette
- Séquencement du nettoyage en place pour cuves et lignes
- Surveillance de la vapeur, de l’eau de refroidissement et de l’air comprimé
- Surveillance à distance pour des sites disposant de peu d’opérateurs formés
Caractéristiques principales
Philosophie de commande rédigée d’abord
Un court document qui dit ce qui est mesuré, commandé, affiché et déclenché garde le programmeur, l’opérateur et l’acheteur sur la même description.
Déclenchements de sécurité câblés
En service dangereux, les arrêts d’urgence et les principaux déclenchements agissent indépendamment de l’automate : un défaut logiciel ne peut donc pas les mettre en échec.
Alarmes auxquelles les opérateurs peuvent répondre
Les alarmes sont hiérarchisées et limitées à celles dont la réponse est claire. Un écran plein d’alarmes intempestives apprend aux opérateurs à ignorer la vraie.
Repli manuel
Chaque entraînement et chaque vanne peut être conduit à la main : la production continue donc pendant la réparation d’un instrument ou d’un défaut de programme.
Programme et mots de passe appartenant à l’acheteur
Le programme, la sauvegarde et les droits d’accès appartiennent au propriétaire de l’usine, et les consignes sont protégées contre les modifications irréfléchies.
Armoires construites pour le site
L’indice de protection de l’enveloppe, le refroidissement, la protection contre les surtensions et un onduleur sont dimensionnés pour la poussière, la chaleur, l’humidité et les coupures de courant locales.
Pages pays pour Systèmes d’automatisation de procédés industriels
Ce produit figure sur les pages des pays ci-dessous, chacune avec sa propre voie de demande. Là où Kadali n’a pas de bureau dans un pays, les demandes sont traitées depuis le bureau d’Accra.
Produits associés
Questions fréquentes
Quelles informations faut-il pour dimensionner les systèmes d’automatisation de procédés industriels ?
Quelle plage de capacité couvrent les systèmes d’automatisation de procédés industriels ?
Faut-il un SCADA, ou un automate avec écran tactile suffit-il ?
Faut-il une rénovation ou un système neuf ?
Qu’est-ce qui doit être un verrouillage, et qu’est-ce qui ne doit être qu’une alarme ?
Qui doit posséder le programme, les sauvegardes et les mots de passe ?
L’usine peut-elle être surveillée à distance, et est-ce sûr ?
Comment les coupures de courant, la chaleur et la poussière affectent-elles les commandes ?
Comment demander une proposition pour les systèmes d’automatisation de procédés industriels ?
Demande de renseignements : Systèmes d’automatisation de procédés industriels
Envoyez votre matière première, votre produit cible et votre capacité à Kadali Africa Ventures pour obtenir une proposition technique.