Équipements de procédé en acier inoxydable
Les équipements de procédé en acier inoxydable regroupent cuves, réservoirs, tuyauteries, vannes et châssis fabriqués en nuances austénitiques comme le 304 et le 316L, choisies selon le produit, les produits de nettoyage et la température qu’ils doivent supporter.
Catégories de produits
- Extraction de plantes, botaniques et nutraceutiques(9)
- Huiles essentielles, épices et oléorésines(6)
- Transformation des fruits et légumes(8)
- Amidon, farine, huiles alimentaires et transformation alimentaire(7)
- Systèmes de séchage et de déshydratation(5)
- Évaporation, concentration et récupération de solvants(4)
- Équipements de procédé pharmaceutiques et industriels(4)
- Cacao, karité, huile de palme et oléagineux(6)
- Céréales, tubercules et transformation du sucre(6)
- Botaniques africains de spécialité et ingrédients naturels(11)
- Aliments et boissons de spécialité et valorisation des sous-produits(7)
Parlez à Kadali Africa Ventures
Envoyez votre matière première, votre produit et votre capacité pour obtenir une proposition technique.
Contacter Kadali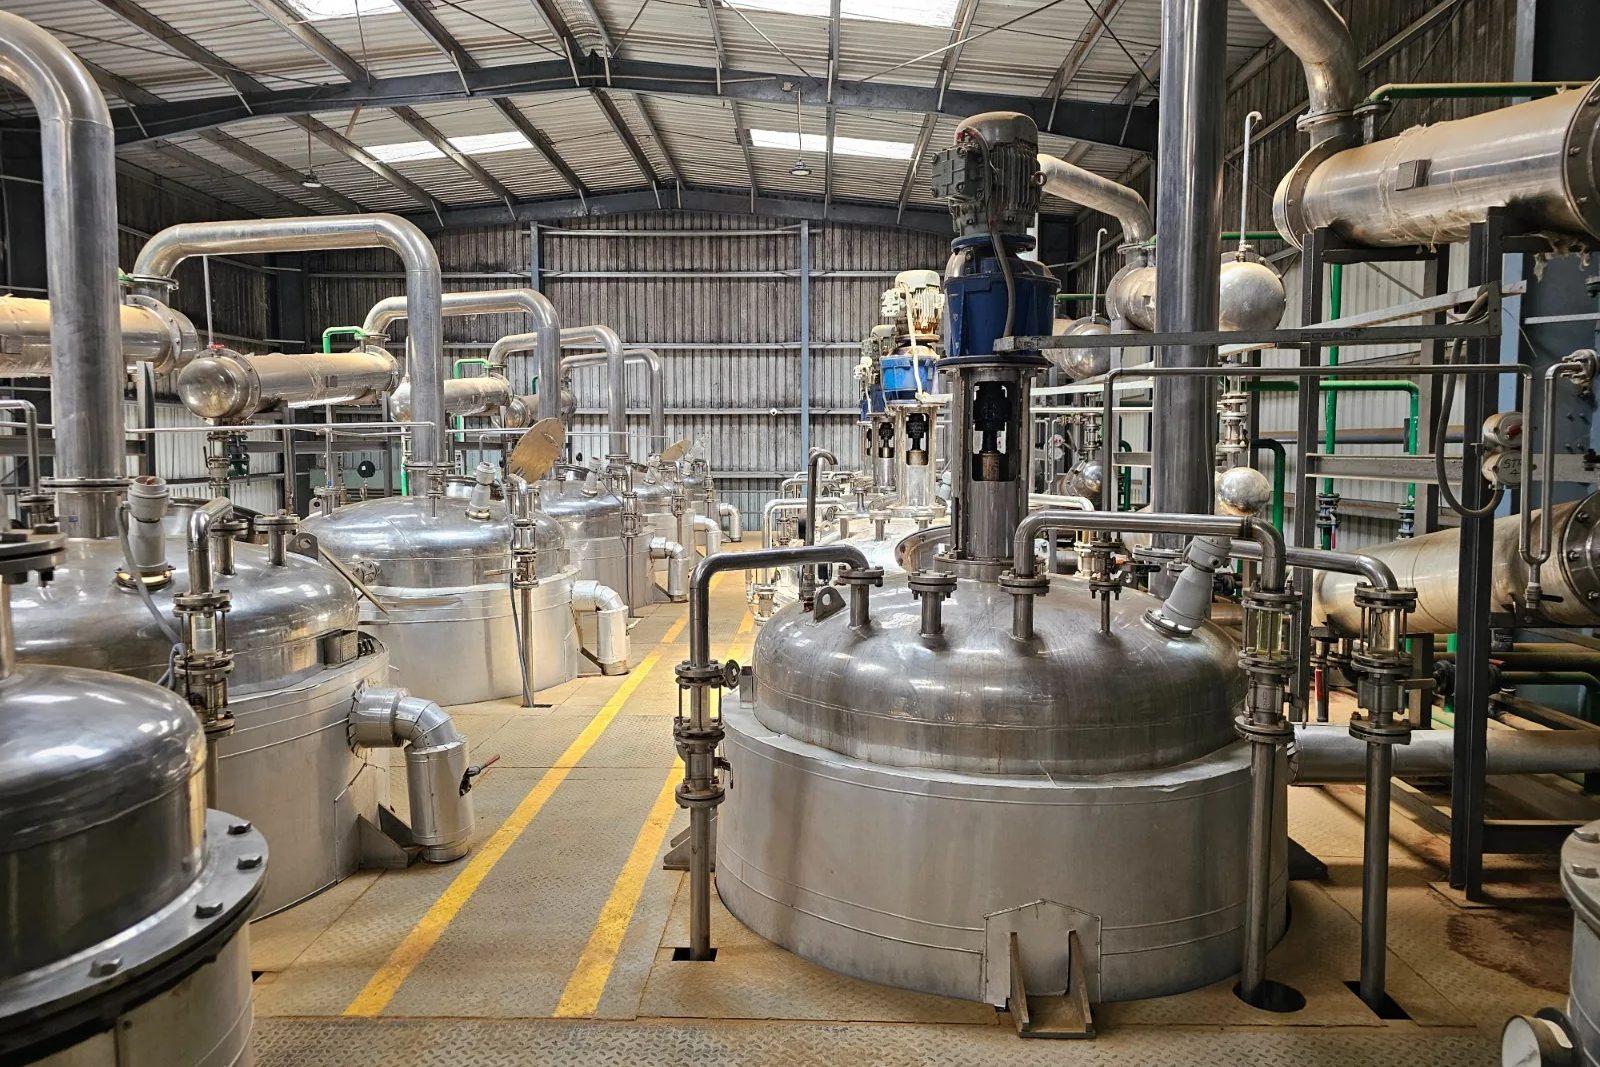
Équipements de procédé en acier inoxydable
Leur contenu est constitué de liquides et de solides qui rouilleraient ou contamineraient l’acier ordinaire : jus de fruits, saumure, huile végétale, extrait de plantes, lait, eau de procédé et solutions de nettoyage caustiques ou acides. L’acheteur doit régler ce que l’équipement contient et à quelle température, si le liquide transporte des chlorures provenant du sel, d’une eau saumâtre ou de produits de nettoyage, comment il est nettoyé, si la surface doit être polie pour l’hygiène ou peut rester à l’état brut de laminage, et si la cuve fonctionne sous pression ou sous vide. Ces réponses fixent la nuance, l’épaisseur de paroi et l’état de surface, et elles pèsent sur le prix, car l’inox s’achète au poids et chaque cran supplémentaire de nuance ou de polissage ajoute du coût. Une proposition doit nommer la nuance et l’état de surface exacts, et ne pas se contenter de dire inox.
La nuance 304 convient à la plupart des services neutres à faible teneur en chlorures. La nuance 316 ajoute du molybdène pour mieux résister à la piqûration en milieu chloruré, et le 316L, à faible teneur en carbone, évite la sensibilisation des pièces soudées. Même le 316 peut piquer, se fissurer ou subir une corrosion caverneuse en service chaud, salé et sous contrainte : une cuve de saumure chaude demande donc un réexamen de sa nuance, et les nuances duplex sont envisagées pour les services sévères. Les soudures comptent autant que la nuance. Les cordons en contact avec le produit sont continus, protégés par un gaz inerte à l’intérieur afin qu’aucune coloration de chaleur ne se forme, et meulés lisses, car une soudure discontinue laisse un interstice où les résidus s’accumulent. Après soudage, le décapage et la passivation retirent la contamination par le fer et rétablissent le film protecteur d’oxyde de chrome, et l’équipement est rincé avec de l’eau pauvre en chlorures. L’état de surface doit être indiqué par une valeur de rugosité, et non par le mot poli. Une valeur comme 0,8 µm Ra est un objectif hygiénique courant pour les surfaces de type laitier, et l’électropolissage est une option supplémentaire. La conception supprime les interstices : les sections creuses des châssis sont obturées, les bras morts de la tuyauterie sont gardés courts et les fonds de cuves sont inclinés vers une sortie basse. Les cuves, les cuves à double enveloppe, les appareils sous pression et sous vide et les tuyauteries ajoutent chacun leur propre code de conception et leurs essais.
Plage de capacité indicative
- 0,5–20 m³ de volume utile
Données clés de spécification
Pression de calcul, température, matériau de construction, état de surface, codes applicables.
Caractéristiques techniques
| Technologie | Cuves, réservoirs, tuyauteries et structures fabriqués en acier inoxydable austénitique |
|---|---|
| Options de nuance | 304 pour un service neutre à faible teneur en chlorures ; 316 ou 316L lorsque des chlorures, des acides ou des pièces soudées en contact avec le produit l’exigent ; duplex pour un service sévère |
| Service chaud en milieu chloruré | Demande un réexamen de la nuance même en 316, car la piqûration et la fissuration sous contrainte deviennent des risques lorsque le service est chaud, salé et sous contrainte |
| Soudage | Soudures continues, protégées par gaz inerte à l’intérieur, meulées lisses sur les cordons en contact avec le produit |
| État de surface | Brut de laminage, meulé, poli, microbillé ou électropoli, fixé par une valeur de rugosité pour les surfaces en contact avec le produit |
| Traitement après soudage | Décapage et passivation, rincés à l’eau pauvre en chlorures |
| Base de calcul | Atmosphérique, à double enveloppe, sous pression ou sous vide, fixée par la pression de calcul, la température et les règles locales applicables aux appareils à pression |
| Raccords et assemblages | Assemblages tri-clamp, à brides ou soudés, avec vannes sanitaires, choisis selon la méthode de nettoyage |
| Châssis et supports | Sections creuses obturées ou sections pleines, avec des pieds autour desquels on peut laver |
| Inspection | Contrôle dimensionnel, essai d’étanchéité ou hydraulique, et certificats de matériaux traçables jusqu’à la tôle |
Voie de procédé type
Définir les milieux, la température et le nettoyage
Listez chaque fluide que l’équipement rencontrera, avec sa température, sa teneur en chlorures et les produits de nettoyage. Ces éléments fixent la nuance et l’état de surface avant tout dessin.
Choisir la nuance et l’état de surface
Choisissez entre le 304, le 316 ou le 316L, ou un duplex pour un service sévère, et indiquez l’état de surface sous forme d’une valeur de rugosité pour les zones en contact avec le produit. Ne spécifiez pas seulement le mot inox.
Dessin et choix des matériaux
Les dimensions, les tubulures, les supports et l’épaisseur de paroi sont dessinés, et les tôles et tubes sont achetés avec des certificats de matériaux qui remontent à la coulée de l’acier.
Découpe, formage et roulage
Les tôles sont découpées et roulées en viroles et en fonds bombés. L’inox est travaillé avec des outils dédiés, à l’écart du meulage de l’acier au carbone, car la poussière de fer incrustée dans la surface déclenche la rouille.
Soudage
Les cordons sont soudés en continu avec un gaz inerte à l’intérieur du joint pour empêcher l’oxyde. Des soudures discontinues sur les cordons en contact avec le produit laissent des interstices où bactéries et résidus s’accumulent.
Meulage et polissage
Les soudures des surfaces en contact avec le produit sont meulées à fleur et polies à la rugosité spécifiée, et un électropolissage peut suivre pour un service hygiénique.
Décapage et passivation
Un traitement acide retire la coloration de chaleur et le fer libre et rétablit le film passif, suivi d’un rinçage à l’eau pauvre en chlorures. Sauter cette étape est la cause habituelle des taches de rouille précoces.
Essais et inspection
Les dimensions sont contrôlées, les cuves sont éprouvées en étanchéité ou hydrauliquement et les soudures critiques peuvent être contrôlées au ressuage. L’eau d’essai est vidangée et séchée, car une eau chargée en chlorures qui stagne fait piquer l’acier.
Protection, transport et installation
Les surfaces sont emballées pour le transport et levées avec des élingues non métalliques. Sur le site, des supports en inox et des outils propres tiennent l’acier au carbone à l’écart de la surface, et le système est rincé avant usage.
Modules de procédé et d’équipement
- Cuves de procédé à fonds bombés
- Cuves à double enveloppe ou isolées
- Cuves de mélange agitées
- Appareils sous pression et sous vide
- Tuyauterie et raccords hygiéniques
- Vannes et collecteurs
- Pompes à parties mouillées en inox
- Trémies, tables et convoyeurs
- Châssis, plateformes et échelles de structure
- Boules d’aspersion de nettoyage en place et lignes de retour
Produits de l’usine
Applications
- Cuves de stockage et de mélange de jus de fruits, de pulpe et de sirop
- Cuves de stockage d’huile alimentaire et cuves de procédé
- Cuves d’extraits de plantes et cuves en contact avec des solvants
- Cuves de procédé de type laitier, brassicole et pour boissons
- Service en saumure et en milieu salé en 316L
- Tuyauteries hygiéniques et collecteurs de vannes pour aliments liquides
- Cuves de solutions de nettoyage et d’eau de procédé
- Tables, trémies, convoyeurs et plateformes pour la manutention en contact alimentaire
Caractéristiques principales
Nuance nommée pour le service
Le 304, le 316L ou un duplex est indiqué pour chaque partie de l’usine : les devis peuvent ainsi être comparés sur l’acier, et pas seulement sur le poids.
Soudures continues, meulées lisses
La protection par gaz inerte à l’intérieur du joint et un cordon fini lisse gardent les soudures en contact avec le produit exemptes d’interstices et de coloration de chaleur.
État de surface indiqué par un chiffre
Une valeur de rugosité dans la spécification donne au fabricant et à l’inspecteur le même objectif, et le polissage n’est payé que là où le produit en a besoin.
Passivation après soudage
Le décapage et la passivation rétablissent le film protecteur après la fabrication, et un rinçage pauvre en chlorures le protège.
Conception sans interstices
Les sections creuses sont obturées, les portées de joints sont propres et la tuyauterie évite les longs bras morts, car la géométrie des interstices peut compter plus que la teneur en chlorures.
Géométrie vidangeable
Des fonds inclinés et des sorties basses permettent aux cuves et aux lignes de se vider complètement, ce qui facilite le nettoyage et évite que de l’eau stagnante ne reste sur l’acier.
Produits associés
Questions fréquentes
Quelles informations faut-il pour dimensionner les équipements de procédé en acier inoxydable ?
Quelle plage de capacité couvrent les équipements de procédé en acier inoxydable ?
Quand le 304 suffit-il, et quand faut-il du 316L ?
Quels milieux attaquent l’acier inoxydable ?
Que doit indiquer une spécification pour l’état de surface ?
Que doit dire une spécification sur les soudures des cordons en contact avec le produit ?
À quoi sert la passivation, et peut-on s’en passer ?
Qu’est-ce qui détermine le prix d’un équipement en acier inoxydable ?
Comment demander une proposition pour les équipements de procédé en acier inoxydable ?
Demande de renseignements : Équipements de procédé en acier inoxydable
Envoyez votre matière première, votre produit cible et votre capacité à Kadali Africa Ventures pour obtenir une proposition technique.